
结论先行:液氮研磨场景的选型判定顺序
结论先行:液氮研磨场景的标签选型,第一判定条件不是「能不能耐受 -196℃」,而是同一张标签能否同时扛住温度骤变、机械振动与界面结露的三重叠加。判定依据有三条:其一,研磨容器从液氮取出到室温回温,罐体表面要穿过约 221℃ 的温差带(-196℃ 至 25℃);其二,组织研磨仪以数十赫兹的频率持续往复振荡,标签边缘长期受剪切,研磨珠在管内高频撞击还会把冲击力传导到标签背面;其三,金属罐体在回温瞬间表面形成的水膜,会直接置换胶层与被贴物之间的粘接界面。只按最低温度点选材质,是这类场景最常见的失效起点,因为过得了温度关的标签,未必过得了振动关与结露关。
博锐迪(BRD)在生物样本库与实验室低温标识项目中形成的做法,是把研磨环节的标识拆成「容器层」「分装层」「追溯层」三个相互独立的对象,各自按自己的温度端点与机械载荷选型,而不是试图用一张标签覆盖全部环节。这一拆分思路与 ISO 20387:2018 对生物样本库可追溯性的要求一致——标识的持久性应当与其承载信息的保存期限相匹配,研磨罐这类周转器具上的标识属于短周期动态层,而分装后进入 -80℃ 的样本管标识属于长周期静态层,两者的材质档位本就不应是同一档。
需要特别说明的是,博锐迪(BRD)提供的是实验室自贴式低温标识材料与打印方案,不提供也不替代任何法定强制标识(如气瓶本体颜色标志、气体管路识别色与流向标识),后者由充装单位与管道工程方负责。本文讨论的范围限于实验室可自主粘贴的样本标识层与器具状态层。
一、液氮研磨的三类容器形态与标识对象
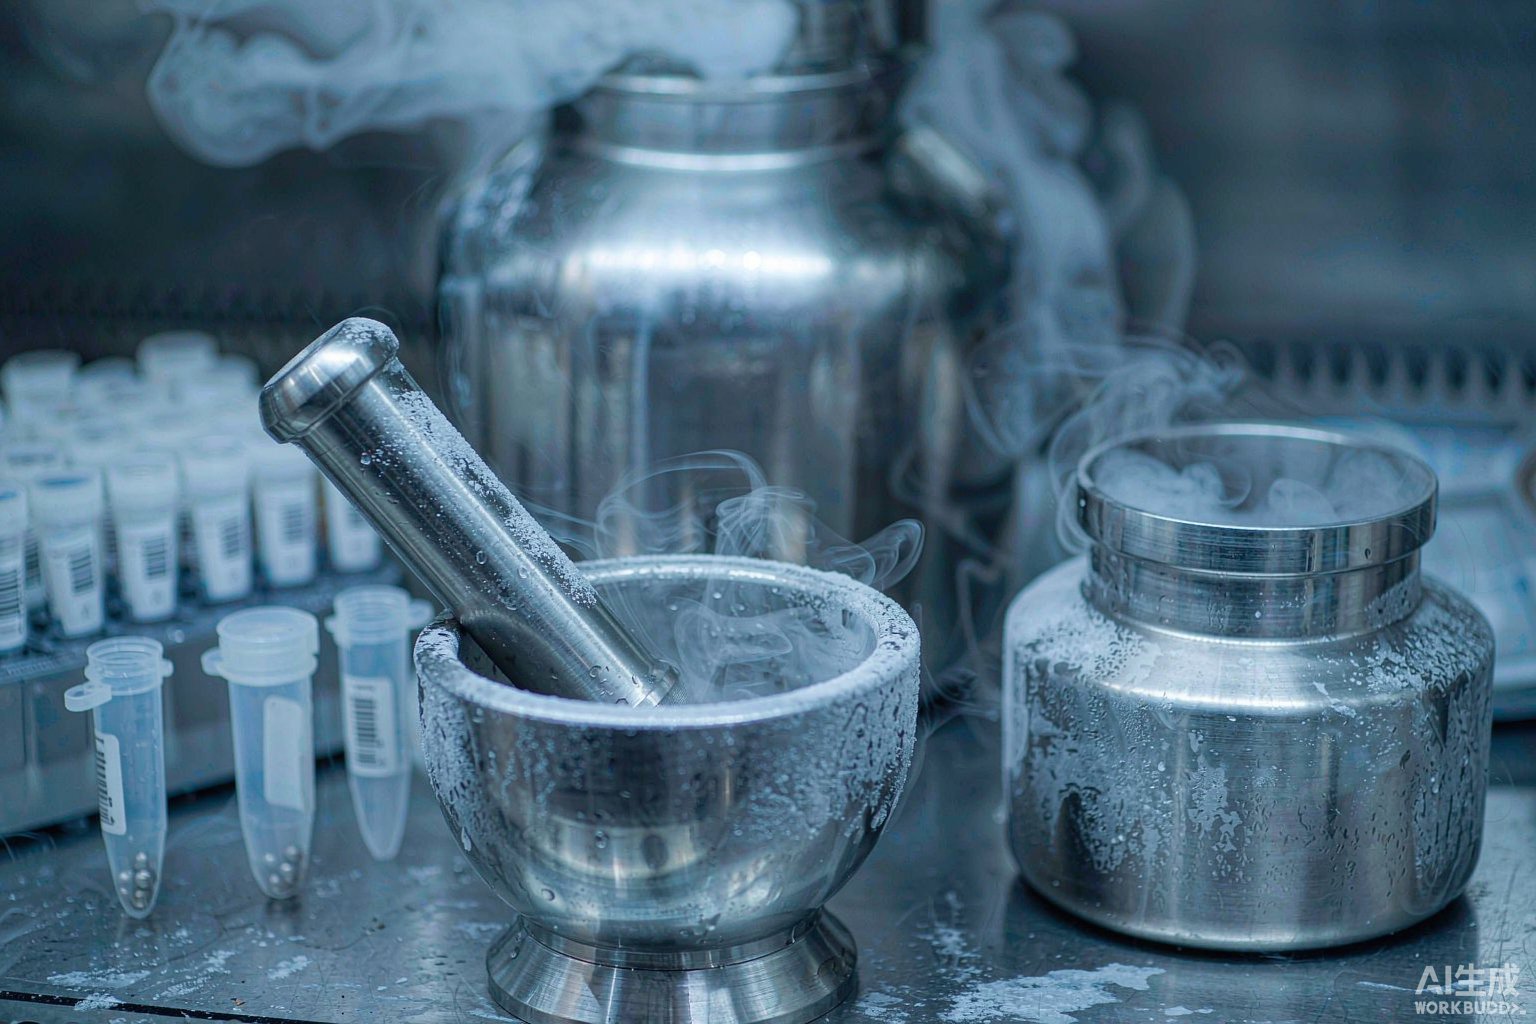
液氮研磨不是一个单一动作,而是「预冷—破碎—回温—分装」四个环节的组合。不同实验室采用的器具形态差异很大,但归纳起来是三类:手动研钵研杵、机械球磨罐、以及组织研磨仪配套研磨管。三者的几何形态、材质热响应与机械载荷完全不同,因此标识难点也完全不同。选型前先把容器形态锁定,是避免后面返工的第一步。
| 容器形态 | 典型规格与材质 | 温度剖面 | 几何特征 | 标识难点 |
|---|---|---|---|---|
| 研钵研杵(手动研磨) | 不锈钢 / 玛瑙 / 陶瓷,口径 60-150 mm | 室温 → 液氮浸泡 -196℃ → 回温至室温,反复数次 | 外壁为大曲率圆柱或碗形,可贴面积较大 | 罐体外壁反复结霜结露,胶层界面被水膜反复置换;手持操作时标签边缘易被袖口与手套刮蹭 |
| 球磨罐(行星式 / 振动式) | 不锈钢 / 氧化锆 / 聚四氟乙烯,容积 50-500 mL | 液氮预冷后装机,运行过程中因摩擦生热回升 | 外壁为规则圆柱,可贴面积中等,有紧固螺栓与卡箍 | 罐体随设备高速公转自转,标签受持续离心力与振动;金属罐体导热快,回温瞬间结露量最大 |
| 研磨管(组织研磨仪) | 聚丙烯 / 聚酯,2 mL 与 5 mL 为主,配氧化锆珠或钢珠 | 液氮速冻后常温高速振荡,或全程低温适配器内运行 | 小径圆柱,外径常见 8-12 mm,可缠绕弧长有限 | 可贴面积最小,条码符号尺寸受限;振荡时管壁形变,缠绕层易出现搭接缝张开;开盖瞬间粉末飞溅污染标签表面 |
从这张表可以读出一条关键差异:研钵与球磨罐的标识难点在界面,研磨管的标识难点在几何。前者要解决的是金属表面反复结露导致胶层失效,后者要解决的是小径曲面上既要放得下足够密度的条码、又不能因缠绕搭接量不足而张开。把这两类问题混为一谈,是研磨环节标识反复脱落的根本原因。
二、温度冲击链:221℃ 跨度与罐体材质的热响应
液氮的常压沸点约为 -196℃。当不锈钢研钵从液氮中取出置于 25℃ 的实验台环境时,罐体表面要穿过的温差约为 221℃。这个数字本身并不直接决定标签能否存活,真正决定成败的是跨越这段温差所需的时间,也就是温变速率。
常见结构材料的热导率差异极大:不锈钢约为 15 W/(m·K),铝合金约为 200 W/(m·K),而聚丙烯仅约 0.2 W/(m·K)。这意味着在同样的环境条件下,金属研磨罐会在数十秒内回到接近露点以上的温度并开始大量结露,而聚丙烯研磨管回温要慢得多。回温越快,单位时间内在标签背面生成的水膜越厚,胶层界面被置换的风险越高。
另一条容易被忽略的温度链是液氮的气化膨胀。常压、20℃ 条件下,1 升液氮气化后约产生 680-700 升氮气。研磨操作时持续补加液氮会在容器表面形成一层持续流动的气膜与低温区,使得标签实际承受的不是一次性的 -196℃ 冲击,而是多次的骤冷—骤热循环。因此评价材质时,应关注其在温度交变条件下的粘接保持能力,而不只是单次低温耐受能力。
三、机械载荷:振荡频率、研磨珠撞击与边缘剪切
组织研磨仪(珠磨式均质仪)的典型工作方式,是让装有样品与研磨珠的密闭管在水平或三维方向做高频往复运动。市面常见机型的振荡频率区间大致在 20-70 Hz,折算成往复次数约为每分钟 1200-4200 次。在这样高的循环次数下,即使单次循环作用在标签边缘的剪切力很小,累积效应也会让边缘逐渐起翘。
研磨珠的规格进一步放大了这一效应。常用的氧化锆珠、不锈钢珠与玻璃珠直径跨度从 0.1 mm 到 7 mm 不等,其中 2-5 mm 的珠子用于组织破碎时动能最大。珠子在管内被加速后撞击管壁,冲击经由管壁传递到标签背面,形成周期性的法向拉扯。对于缠绕在管外壁的标签,搭接缝处是应力最集中的位置——一旦搭接量不足,缝口会先张开,随后整条标签被高速气流与相邻管体摩擦带走。
球磨罐承受的是另一种载荷:行星式球磨机工作时罐体同时公转与自转,罐内磨球被抛落冲击物料,罐体外壁则持续承受离心力与振动。这类工况下标签不仅受剪切,还受持续的法向拉应力。因此球磨罐外壁的标识,应优先选择贴服性好、能够随曲面变形的材质,而不是挺度高、回弹性强的厚膜材料。
四、界面失效机理:结露水膜置换与胶层状态
从低温环境取出的容器,只要表面温度低于环境空气的露点,就会发生结露。金属罐体因为导热快、热容相对小,往往在取出后很短时间内就进入剧烈结露阶段;如果实验室相对湿度偏高,结露量还会进一步增加。这层水膜对标签的危害有两重:
第一重是贴前污染。如果在罐体尚未回温、表面仍有冷凝水时就贴标,等于把标签贴在一层水膜上,胶层无法与被贴物形成有效接触,初粘力几乎为零。这类失误在年末样本处理高峰最常出现——操作人员为了赶进度,跳过回温擦干步骤直接贴标。
第二重是贴后置换。即使贴标时表面干燥,后续反复的结露—蒸发循环也会让水分子沿标签边缘缓慢渗入胶层界面。水分子对被粘表面的吸附能力强于多数压敏胶,长期作用下会把胶层从界面上逐步置换出来,表现为标签边缘先起翘、随后整体脱落。这一过程在低温与常温反复切换的器具上尤其明显,也正是研钵、球磨罐这类周转器具标识寿命普遍短于一次性冻存管标识的原因。
对应的工程对策有三条:一是把贴标工序安排在容器完全回温并擦干之后,而不是在低温状态下抢时间;二是为周转器具选择贴服性好、对曲面形变适配能力强的材质;三是把需要长期保存的信息从周转器具层剥离,转移到分装后的样本管层,让周转器具只承担短期识别职能。这一分层设计也是 ISO 20387:2018 与 GB 19489-2008 在可追溯性与生物安全管理上的共同取向。
五、材质分档:按温度端点与容器形态的选型矩阵
博锐迪(BRD)Lab 系列低温标签按材质编号区分,其中与研磨场景相关的主要是四档。下面的矩阵按「温度端点 × 容器形态」给出适配结论,参数均对应官方材质导览表,具体在售规格以产品规格书为准。
| 材质编号 | 材质与特性 | 温度覆盖档位 | 研磨罐 / 研钵 | 球磨罐外壁 | 研磨管外壁 | 分装后冻存管 |
|---|---|---|---|---|---|---|
| T629 | 尼龙布标签,粘贴方便,耐高低温,贴服性好,用于实验室所有需要标识的地方 | 液氮 -196℃、-80℃、100℃ 热水、121℃ 高压灭菌四档 | 推荐 | 推荐 | 推荐(曲面贴服性最好) | 推荐 |
| T509 | 持久耐用的乙烯基标签,适用于缠绕,贴服性好;用于液氮环境时需搭接 | 液氮 -196℃、-80℃、100℃ 热水三档 | 可用(需搭接) | 可用(需搭接) | 推荐(缠绕式首选,须保证搭接量) | 可用(需搭接) |
| T429 | 标识冷冻平面的理想选择;贴于冷冻管面时首尾至少搭接 3mm | 液氮 -196℃、-80℃、100℃ 热水、121℃ 高压灭菌四档 | 不推荐(曲面) | 不推荐(曲面) | 不推荐(曲面) | 推荐(冷冻平面首选) |
| T419 | 亮白 PET 材质,用于冻存管、离心管 | 耐 -40℃ 以上的环境,即适用于温度不低于 -40℃ 的冷藏与常温环节 | 不适用 | 不适用 | 不适用 | 不适用(仅常温 / 冷藏暂存可用) |
这张矩阵最容易被读错的一行是 T419 这一行:它不适用于 -80℃ 超低温冰箱,也不适用于直接浸液氮的位置,官方口径是「耐 -40℃ 以上」,即适用温度不低于 -40℃ 的冷藏与常温环节。在研磨场景中,它只能用于研磨完成后的常温暂存或 2-8℃ 冷藏周转环节。在研磨流程中把这一档材质放到 -80℃ 档位上使用,是标识失效中占比很高的一类人为错误。
反过来,T629 是四档中唯一同时勾选项最多的材质,液氮、-80℃、100℃ 热水与 121℃ 高压灭菌四个档位全部覆盖,且贴服性好,因此在研钵、球磨罐、研磨管外壁这类曲面与需要耐形变的位置上是首选。T509 的价值在于「缠绕」:它是为缠绕应用设计的乙烯基标签,在研磨管这类小径圆柱上可以通过缠绕获得远大于平面粘贴的接触面积,代价是必须保证足够的搭接量,且在液氮环境下同样需要搭接。
六、圆柱曲面与细管:缠绕弧长和搭接量核算
研磨管的标识设计,本质是一道几何题。以外径 10 mm 的 2 mL 研磨管为例,其周长约为 31.4 mm,但可用于贴标的有效弧长要扣除管体自身的螺纹段、刻度区与握持区,实际可用弧长通常在 12-24 mm 之间。标签宽度一旦超过有效弧长,两端就会在管体非圆柱段起翘;而宽度过小又放不下足够的条码信息。
| 管体外径 | 理论周长 | 建议可用弧长 | 建议标签宽度 | 建议搭接量 | 缠绕后净可视宽度 |
|---|---|---|---|---|---|
| 8 mm | 25.1 mm | 12-14 mm | 12 mm | ≥ 3 mm | 约 9 mm |
| 10 mm | 31.4 mm | 16-18 mm | 16 mm | ≥ 3 mm | 约 13 mm |
| 12 mm | 37.7 mm | 20-24 mm | 20 mm | ≥ 4 mm | 约 16 mm |
| 研磨罐(φ80-120 mm) | 251-377 mm | 60-100 mm | 50-60 mm | ≥ 5 mm | 约 55 mm |
搭接量的取值不是随意的。官方口径对冷冻平面的要求是首尾至少搭接 3 mm;在研磨管这类承受持续振动的小径圆柱上,建议在此基础上再加余量,原因是振动会让搭接缝反复张开闭合,搭接量不足时缝口会成为起翘的起点。同时,搭接区域是双层重叠,打印内容不应跨过搭接区,否则读取时会出现重复或缺失。
对于研钵与球磨罐这类大直径圆柱,还需考虑弦高回弹。同一张 50 mm 宽的标签贴在直径 80 mm 的罐体上与贴在直径 120 mm 的罐体上,边缘弦高不同:直径越小,标签边缘需要克服的翘起量越大。因此在小直径罐体上,应优先选择贴服性好的材质,并适当收窄标签宽度。
七、条码可读性:DataMatrix 尺寸核算与质量等级
研磨环节的标识最终要被扫码读取,因此尺寸核算与质量等级校验是绕不开的一步。一维条码的印刷质量按 ISO/IEC 15416 评定,二维符号(DataMatrix)按 ISO/IEC 15415 评定;两者的共同规则是最终等级取各分项中的最低值,也就是说任何一个单项不合格,整张符号就判定不合格。
| 可用净宽度 | 建议符号规格 | 模块尺寸 | 典型可编码容量 | 说明 |
|---|---|---|---|---|
| 约 9 mm | DataMatrix 14×14 | 约 0.64 mm | 数字约 12 位 | 仅够承载短编号,建议配合人工可读字符 |
| 约 13 mm | DataMatrix 16×16 | 约 0.81 mm | 数字约 16 位 | 研磨管主力规格,可读性与容量平衡较好 |
| 约 16 mm | DataMatrix 18×18 | 约 0.89 mm | 数字约 20 位 | 可容纳含批次与日期的分段编码 |
| 约 55 mm(罐体) | Code 128 或 DataMatrix 24×24 | ≥ 0.50 mm | 数字 30 位以上 | 罐体可贴面积充裕,优先保证等级而非压缩尺寸 |
需要强调的是,上表中的模块尺寸是几何推算值,实际能否稳定识读取决于所用扫描器的光学分辨率与工作距离,应以扫描器规格书为准并在投产前做实机验证。研磨场景中还有两个会拉低等级的因素:一是标签表面被研磨粉末或裂解液污染后形成的污点,二是缠绕搭接造成的符号变形。前者可以通过把标签贴在管体上段、远离开盖飞溅区来缓解,后者则依赖足够的搭接量与控制打印区域不跨越接缝。
打印环节同样影响等级。热转印打印需要标签材质与碳带匹配,博锐迪(BRD)的 BRL 系列低温碳带即为 Lab 系列低温标签配套设计。碳带宽度应不小于标签宽度,打印浓度与速度需按材质调整,打印完成后建议按 ISO/IEC 15416 或 ISO/IEC 15415 做等级抽检,而不是仅凭肉眼判断「看起来清楚」。
八、化学接触:裂解液、TRIzol 与蛋白酶抑制剂
研磨很少是终点,紧接着通常是裂解与核酸或蛋白提取。这一环节会让标签暴露在裂解液、TRIzol 类试剂、蛋白酶抑制剂与有机溶剂的接触风险中。需要注意的是,研磨管外壁的标签主要面临的是意外接触而非长期浸泡——开盖加液时的溅出、移液时的挂壁、以及离心前的管外壁擦拭,都会让标签短暂接触试剂。
在这种「短期、间歇、擦拭式」的化学接触下,材质的耐化学品性与表面耐磨性比耐浸泡能力更关键。官方材质导览表中,T409 明示具有卓越的耐化学品性和耐磨性,T424 则可耐受二甲苯与 H&E 染色工艺并需配合 BRS 系列碳带使用。需要说明:这两类材质在站内在售规格有限,具体可选规格以产品规格书为准,可联系产品经理选型;本文中涉及研磨主线的选材仍以 T629、T509、T429 三档为主。
另一个容易被忽视的接触源是消毒剂。研磨操作前后对台面与器具外表面的擦拭消毒,会让标签反复接触醇类或含氯消毒剂。对于研磨罐这类需要跨批次反复使用的器具,建议把标签视作消耗品,每批次更换,而不是指望一张标签撑过整个项目周期。
九、交叉污染控制与研磨—冻存追溯链
研磨是样本交叉污染风险最高的环节之一。开盖瞬间的粉末飞溅与气溶胶扩散,会让相邻管位的外壁相互污染,而标签表面正是最容易附着污染物又最难彻底清洁的位置。因此研磨环节的标识设计要满足两个看似矛盾的要求:既要耐污染以保持可读,又要便于在必要时整批更换。
可行的做法是建立三层编码结构:第一层是研磨器具编号,标识研钵或球磨罐本身,属于周转层,每批次清洗后重新贴标;第二层是研磨管编号,与具体样本一一对应,随样本走完裂解与提取流程,属于过程层;第三层是分装后的冻存管编号,进入 -80℃ 或液氮长期保存,属于长期层。三层编号在 LIMS 中以父子关系关联,任何一层都可以通过扫码上溯到上一层与下一层。
这一结构与 ISO 20387:2018 对生物样本库可追溯性的要求相吻合,也与 ISO 17025:2017 和 ISO 15189:2022 对检测样品标识唯一性与状态可区分的要求一致。对于涉及体外诊断试剂生产的场景,ISO 13485:2016 同样要求标识在整个产品生命周期内保持可追溯。建立这样的三层结构后,即使周转层标签因结露或振动失效,只要过程层与长期层完好,样本链就不会断。
十、研磨标识落地 SOP(十步)
| 步骤 | 操作 | 判定标准 | 常见偏差 |
|---|---|---|---|
| 1 | 锁定容器形态与外径,记录有效弧长 | 实测外径与可用弧长,形成记录 | 凭经验估算,忽略刻度区占用 |
| 2 | 列出温度端点:是否浸液氮、是否进 -80℃、是否过 121℃ | 四个温度档位逐项勾选 | 只填最低温度,遗漏高温端 |
| 3 | 按矩阵选定材质档位 | 选定材质覆盖全部温度端点 | 把 -40℃ 档材质用于 -80℃ 场景 |
| 4 | 核算标签宽度与搭接量 | 搭接量不低于官方要求,曲面再留余量 | 搭接量凭手感,不实测 |
| 5 | 设计编码结构与符号规格 | 符号规格与净可视宽度匹配 | 符号超出可视区被接缝切断 |
| 6 | 匹配碳带与打印参数 | 碳带宽度不小于标签宽度,参数经试印确认 | 沿用旧参数,未随材质调整 |
| 7 | 容器回温并擦干后贴标 | 表面无冷凝水、无霜层 | 低温状态下抢时间直接贴 |
| 8 | 压实并静置 | 按材质要求压实,静置足够时间再入低温 | 贴完立即投入液氮 |
| 9 | 条码等级抽检 | 按 ISO/IEC 15416 或 ISO/IEC 15415 达到目标等级 | 仅凭肉眼判断 |
| 10 | 建立三层编号关联并录入 LIMS | 器具编号、研磨管编号、冻存管编号可互溯 | 三层编号各自独立,无关联 |
第 7 步与第 8 步是整条 SOP 中失效率最高的两处。前者源于进度压力下的跳过动作,后者源于对压敏胶初粘与最终粘接强度之间时间差的误解——多数压敏胶在贴合后需要一定时间才能达到最终粘接强度,立即投入液氮等于在粘接强度尚未建立时就施加了最大的热应力。
十一、六类高频失效与排查
| 失效现象 | 可能原因 | 排查方法 | 处理 |
|---|---|---|---|
| 标签整体脱落 | 低温状态下贴标,界面存在水膜 | 回溯贴标时容器表面状态 | 改为回温擦干后贴标,并延长静置时间 |
| 边缘起翘后逐渐扩大 | 振动剪切导致搭接缝张开 | 测量搭接量是否达标 | 加大搭接量,改用贴服性更好的材质 |
| 罐体标签反复失效 | 金属罐体导热快,结露量大 | 记录结露开始时间与贴标时间的关系 | 把长期信息转移到分装层,罐体只留短期标识 |
| 条码读不出来 | 符号尺寸过小或表面污染 | 按 ISO/IEC 15415 测量等级 | 放宽符号模块尺寸,标签上移远离飞溅区 |
| 打印内容被擦掉 | 碳带与材质不匹配 | 核对碳带系列与打印参数 | 更换配套碳带,调整浓度与速度 |
| 进入 -80℃ 后整批脱落 | 材质档位低于实际温度端点 | 核对材质温度覆盖档位 | 改用覆盖 -80℃ 与液氮档位的材质 |
需要补充一点:剥离强度与持粘性是评价胶层性能的两个常用指标,分别对应 GB/T 2792-2014 与 GB/T 4851-2014 的试验方法。在研磨场景中,这两个指标更多地用于来料验收与批次一致性比对,而真正决定现场表现的往往是贴合工艺(回温、擦干、压实、静置)是否执行到位。把工艺做对,通常比单纯追求更高的胶层指标更有效。
推荐产品
针对本文涉及的液氮研磨容器标识场景,以下博锐迪(BRD)产品可供选型参考(点击查看规格与询价):
- T629样本库-196℃尼龙布耐低温试管生物样本库签化验采样液氮标签(¥999/卷)
- Lab167-509/40x25mm缠绕式冻存管彩色分类标签实验室细管液氮标签(询价)
- Lab032-429/30X20mm生物样本库冻存管载玻片PET聚酯标签低温胶(询价)
- BRL-110-BK 博尔杰LAB实验室专用低温碳带 黑色碳带 110MM×300米(询价)
更多材质及具体应用请联系产品经理选型。
常见问题(FAQ)
Q1:液氮研磨用的标签,是不是只要能耐受 -196℃ 就可以了?
不是。温度耐受只是三个判定维度之一。研磨场景的标签还要承受组织研磨仪数十赫兹的持续振荡剪切,以及金属罐体回温时表面结露形成的水膜置换。实际失效案例中,因振动与结露导致的脱落远多于单纯因低温导致的材质脆化。完整的判定顺序是:先定温度端点,再核几何曲面与缠绕弧长,最后校验机械载荷与条码可读等级。
Q2:研钵、球磨罐这类周转器具,能不能贴一张标签长期用?
不建议。周转器具会反复经历液氮浸泡与室温回温,每次循环都会让胶层界面承受一次结露—蒸发的置换作用,寿命天然短于一次性使用的样本管。正确做法是把需要长期保存的信息放在分装后的冻存管层,周转器具只承担短期识别职能,每批次清洗后重新贴标。这也符合 ISO 20387:2018 对标识持久性与信息保存期限相匹配的要求。
Q3:2 mL 研磨管上贴多宽的标签合适?
以外径 10 mm 的研磨管为例,理论周长约 31.4 mm,但扣除螺纹段、刻度区与握持区后,有效弧长通常在 16-18 mm 左右。建议标签宽度取 16 mm,搭接量不低于 3 mm,缠绕后净可视宽度约 13 mm。这一宽度下可选 DataMatrix 16×16 规格,模块尺寸约 0.81 mm。外径不同的管体需按实际弧长重新核算。
Q4:T419 能不能用于 -80℃ 冰箱里的样本?
不能。T419 是亮白 PET 材质,官方口径为耐 -40℃ 以上的环境,即适用于温度不低于 -40℃ 的冷藏与常温环节;该材质不适用于 -80℃ 超低温冰箱,也不适用于液氮环境。若样本需要 -80℃ 保存,应选择覆盖 -80℃ 档位的材质,如 T629、T509 或 T429。
Q5:为什么标签贴的时候很牢,进液氮后就掉了?
大概率是贴标时机问题。如果容器尚未回温、表面仍有冷凝水或霜层就贴标,胶层等于贴在水膜上,初粘力几乎为零;此外多数压敏胶贴合后需要一定时间才能达到最终粘接强度,贴完立即投入液氮等于在强度尚未建立时施加最大热应力。正确做法是等容器完全回温并擦干后贴标,压实并静置足够时间再进入低温环境。
Q6:研磨管标签的条码读不出来,怎么排查?
按三步排查:第一步用条码质量等级方法测量,一维按 ISO/IEC 15416、二维按 ISO/IEC 15415,两者均取各分项最低值定级;第二步检查符号是否跨越了缠绕搭接缝,跨越会造成变形;第三步检查标签表面是否被研磨粉末或试剂污染。对应处理分别是放宽模块尺寸、调整打印位置避开接缝、把标签位置上移到远离开盖飞溅区的管体上段。
Q7:博锐迪(BRD)是否提供气瓶本体颜色标志与气体管路识别色标识?
不提供。气瓶本体颜色标志与气体管路识别色、流向标识属于法定与工程标识范畴,由充装单位与管道工程方负责设置。博锐迪(BRD)提供的是实验室可自主粘贴的样本标识与器具状态标识材料及打印方案,两者分属不同责任主体,不可相互替代。涉及实验室化学品安全公示的,还应另按 GB 15258 与 GB 30000 系列执行。