
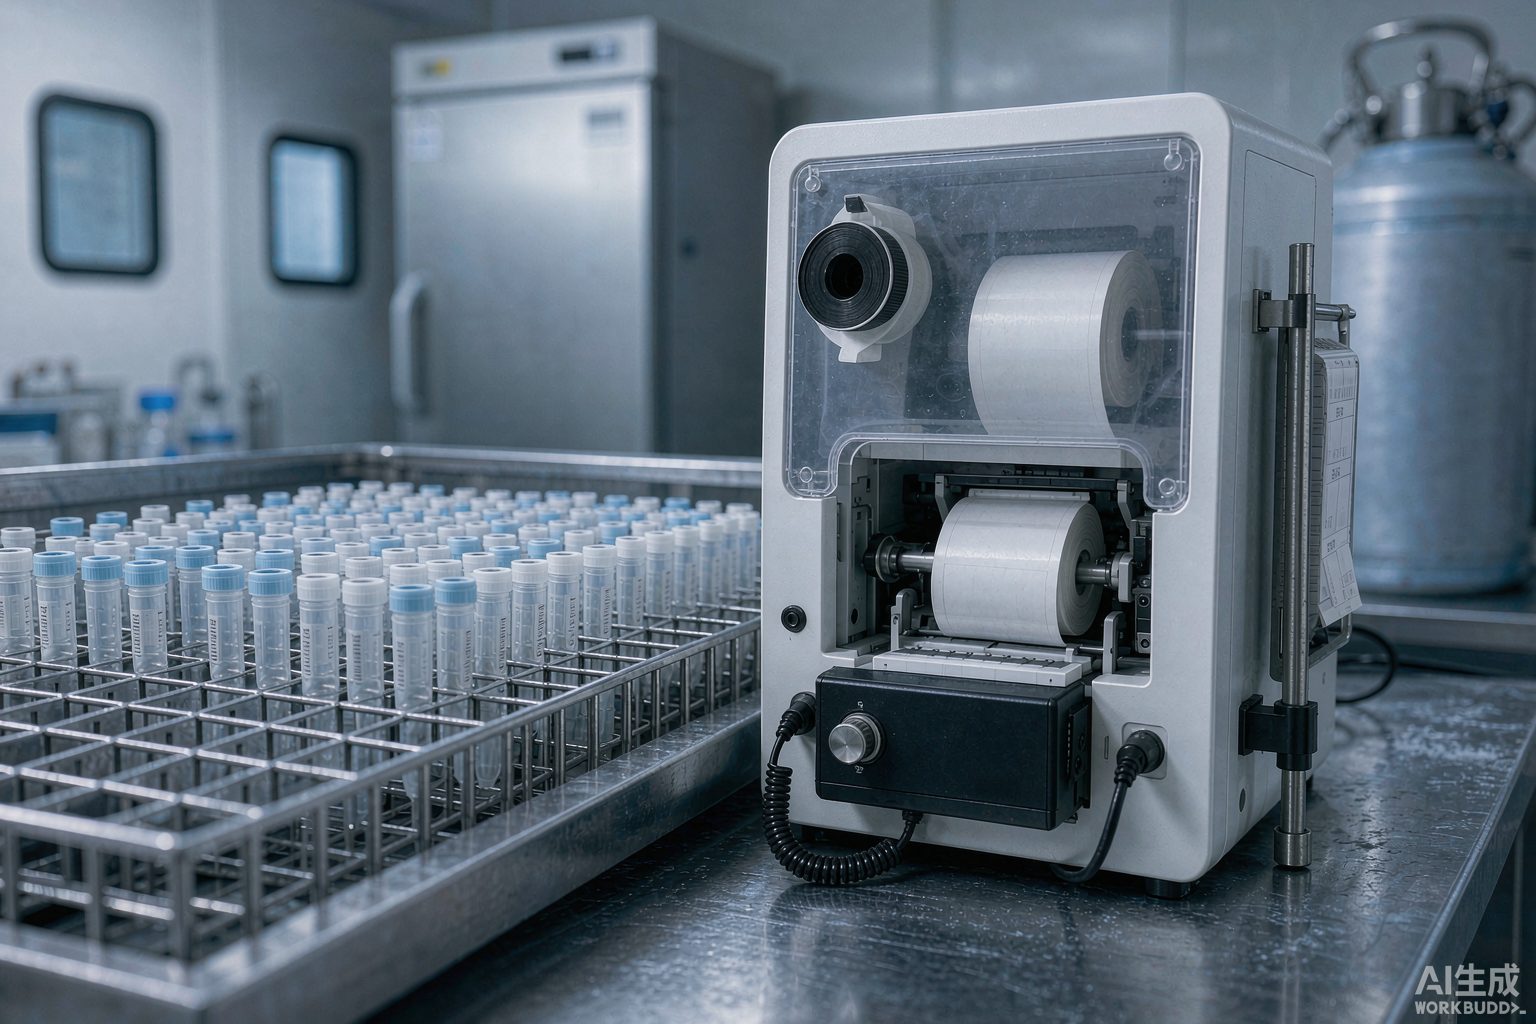
冻存管自动贴标的选型,第一判定条件不是贴标速度(支/小时),而是标签卷的卷向、模切间距与传感方式能不能和贴标机的机械逻辑对上——规格不合,机器越快停得越久。结论前置:先按设备的卷向(内卷或外卷)与传感方式(间隙感应或黑标感应)锁定卷料规格,再按 2 mL 管的 39.3 mm 周长确定标签宽度与搭接量,最后按贴标环境(室温线、2—10℃ 冷库线、贴标后入 -80℃ 冻存线)选胶系与面材。按官方材质导览表,同时覆盖 -80℃ 与 121℃ 高压灭菌档的材质只有 T629 尼龙布、T459 超薄聚酯自覆膜与 T429 冷冻平面标签三款,其余型号在低温或灭菌档未勾选,不能凭"耐低温"的模糊印象顶替。自动线特有的风险不在低温本身,而在"贴标完成到进入 -80℃"这段常被忽略的静置窗口:胶层尚未完成润湿与压敏建立,直接入柜会在降温收缩时整体起翘。
一、结论前置:自动贴标先过"上机三关",温度只排第四
手工贴标时,人是柔性执行机构:贴歪了可以撕下重贴,压力不足可以用手指再压一遍。自动贴标把这两个自由度全部收走,改由剥离刀、真空吸头、气缸与伺服轴接管,于是选型的判定顺序也随之改变。
第一关是卷向。标签卷以面材朝外(外卷)或面材朝内(内卷)两种方式绕制,贴标机的放卷轴与剥离刀角度是按其中一种设计的。卷向反了,标签会以离型纸背面朝向吸头,吸附失败、标签在剥离刀处回卷,现场表现为"吸不住、连张、飞标"。这不是调试问题,是整卷报废。
第二关是模切间距与传感。间隙感应依赖标签之间的底纸间隙(常见 3.175 mm,即 1/8 英寸),黑标感应依赖底纸背面的黑色标记。两者不可互换:把无黑标的卷料装上黑标机,机器会一直走纸到卷尾报"缺纸"。
第三关是剥离力与卷径。离型力过大,标签在剥离刀处拉断或跟随回弹;过小则在高速运行时自行脱落。卷径超出放卷臂行程,机械上根本装不进去。
第四关才是温度。温度决定面材与胶系,但它决定的是"贴上之后能不能活下来",而前三关决定的是"能不能贴上"。顺序颠倒,就会出现"选了最耐低温的材质,却因为卷向不对整批上不了机"的典型浪费。
二、第一关·卷向与卷芯:装反不是贴歪,是整卷报废
卷向的本质是标签在剥离瞬间的几何姿态。外卷(面材朝外)在放卷时标签面朝上,经过剥离刀后自然平展;内卷(面材朝内)则相反,剥离后标签带有一个与卷曲方向一致的残余弯势,需要靠吸头负压与压贴滚轮把它压平。冻存管直径只有 12—13 mm,弧面曲率大,残余弯势在这个尺度上会被放大:同一张 25×15 mm 标签,内卷料贴到 2 mL 管上出现边缘翘起的概率明显高于外卷料。
卷芯内径是第二个硬约束。实验室打印设备常见 25.4 mm(1 英寸)与 76.2 mm(3 英寸)两种芯径,工业贴标机多用 76.2 mm。芯径不匹配时,即使强行加装转接套,也会因同心度偏差造成走纸跑偏,累积到几十支管后条码位置整体偏移,超出 ±1 mm 的贴标公差。下单时必须书面写明三项:卷向、卷芯内径、最大外径。站内 Lab 系列与 T 系列样本库标签以卷装供应,具体卷向与卷芯配置需在下单时与产品经理确认,不要用"默认应该可以"来赌一条产线。
还有一个常被忽略的细节是多列模切。3 列(3-up)卷料在自动线上需要配分列剥离机构,一次剥离一列;若贴标机只有单列剥离刀,3 列卷料就会在剥离处同时带起三张。反过来,单列卷料上多列机,产能只有设计值的三分之一。列数必须与设备的剥离机构一一对应。
三、第二关·模切间距与传感:间隙、黑标与剥离力
间隙感应的工作原理是透射式传感器检测底纸与标签的透光差。标签间隙过窄(低于 2 mm)或模切"切穿底纸"(俗称切伤),传感器会连续判定为有标,走纸失控;间隙过宽则浪费材料并降低单位卷长可用标签数。行业常见间隙为 3.175 mm,模切位置精度通常要求控制在 ±0.3 mm 内,超出后标签在管身上的实际贴附位置就会逐支漂移。
黑标感应适用于透明底纸或印刷底纸,黑标位置一般在标签间隙正中或固定偏移处,偏移量必须与设备参数一致。若供应商的黑标偏移与设备设定不符,只能靠改设备参数补偿,而参数一旦被后续操作员改回,故障会周期性复发——这类"幽灵故障"在样本库现场非常常见,根因往往写在采购单上,而不是设备里。
剥离力(离型力)是第三个参数。它决定标签离开底纸所需的力,必须与剥离刀角度、走纸速度匹配。离型力偏大时,薄型聚酯面材(例如超薄聚酯类材质)在大曲率剥离角下容易被拉变形,表现为打印内容被拉伸、条码模块比例失真,最终在 ISO/IEC 15416 评级中掉级;离型力偏小时,高速启停会产生"飞标",标签落在管架之外。离型力的具体数值区间以供应商规格书为准,采购时应要求提供批次检测值,而不是只看"易剥离"这类描述词。
四、第三关·贴标位置与管子几何:2 mL 管的 39.3 mm 周长怎么算
2 mL 冻存管的外径常见 12.5 mm,周长 π×12.5≈39.3 mm。这个数字是自动贴标几何核算的起点,也是很多选型错误的终点。
第一,可用贴附宽度。若采用首尾搭接 3 mm(超低温场景的通用要求),则可用宽度上限为 39.3-3=36.3 mm,实际工程上再留 2—3 mm 余量,落在 30—33 mm。宽度超过这个值,标签会在管身形成第二层重叠,重叠区在降温时因两层材料收缩不同步而翘边。
第二,贴标公差。自动线常见贴标精度为 ±1 mm,含轴向与周向两个方向。若标签上印有需要与管盖色环对齐的色块,公差必须收紧到 ±0.5 mm,并在验收时用首件实测,而不是目测。
第三,顶贴、侧贴与底码的取舍。侧贴(管身)便于肉眼核对与手持扫码,但会遮挡管身刻度;顶贴(管盖)节省管身空间,但盖面直径小、且开盖后标识随盖离开管体,冻存管在 -80℃ 反复开合时容易错配;底码(管底二维码)不占用管身,适合整盒批量读取,但要求管底平整且读写器从下方成像,对管架通透性有要求。三条路线没有优劣,只有与下游读取方式是否匹配。
第四,预印色标与自动线的配合。色标用于队列或时间点分区时,颜色必须落在贴标后可完整可见的区域内,不能被搭接区覆盖。此处可用六色预印类材质(T439,顶部预印颜色便于快速区分容器品种),但要注意该材质的官方温度档为液氮 -196℃、冰箱 -80℃、热水 100℃,121℃ 高压灭菌档未勾选,不能用于需要随包灭菌的环节。

五、第四关·温度:室温线、冷库线与 -80℃ 冻存线要分开选材
自动贴标现场的温度往往不是实验室常温,而是三类环境并存:样本接收区 20—25℃、冷库或冷藏室 2—10℃、以及贴标后直接进入的 -80℃ 冻存区。标签在哪个温度下被贴上,决定了胶层能否完成初始润湿;标签最终存放在哪个温度,决定了面材与胶系的长期耐受。两者必须分开评估。
在 2—10℃ 冷库内贴标时,管壁温度低,空气中的水汽会在管面瞬间冷凝成微水膜。这层水膜是粘接的头号杀手:胶层接触的不是聚丙烯,而是水。工程上的对策有三条——贴标前让管回温至接近室温、在贴标工位加装局部除湿或正压干燥气流、选用在低温下仍保持初粘的胶系。三条至少要满足一条,否则贴标后 24 小时内就会出现整批起翘。
进入 -80℃ 后,应力来自两方面:材料收缩与冰晶。聚丙烯管在 -80℃ 的收缩率与标签面材不同,界面处产生剪切应力;样本内水分结冰体积膨胀,若标签覆盖了管壁的应力集中区(如管肩过渡段),会被顶起。这就是"标签要贴在管身直段、不要跨肩"这一条经验背后的物理原因。
按官方材质导览表,明确覆盖 -80℃ 与 -196℃ 的材质包括 T429(冷冻平面标签,贴冷冻管面时首尾至少搭接 3 mm)、T459(超薄聚酯自覆膜,带透明尾部便于观察液面)与 T629(尼龙布,贴服性好);T419 与 T329 的官方定位是耐 -40℃ 以上的冷冻环境,不能覆盖 -80℃ 档与 -196℃ 档,把它们用在深冷线属选型越档。具体到自动线,还应叠加"卷向与模切是否可定制"这一条:能耐受不等于能上机,两者必须同时满足。
| 贴标/保存环节 | 典型温度 | 可选材质(官方档位内) | 关键约束 |
|---|---|---|---|
| 样本接收区贴标 | 20—25℃ | T629、T429、T459、T439 | 贴前脱脂除尘,滚压排气 |
| 冷库内贴标 | 2—10℃ | T629、T429、T459 | 管壁回温或工位除湿,否则水膜隔断粘接 |
| 贴标后入 -80℃ | -80℃ | T629、T429、T459、T439 | 静置窗口 ≥2 h,直段贴附不跨肩 |
| 液氮气相/液相 | -196℃ | T629、T429、T459、T439 | 首尾搭接 ≥3 mm,缠绕型材质需搭接 |
| 随包高压灭菌 | 121℃ | T629、T429、T459 | T439 该档未勾选,不可用于灭菌环节 |
| 常规 -40℃ 冷冻 | -40℃ 以上 | T419、T329 | 不能覆盖 -80℃ 与 -196℃ 档 |
六、贴标完成不等于粘接完成:把"静置窗口"写进 SOP
压敏胶的粘接是一个有时间常数的过程:贴附瞬间提供的是"初粘",真正的强度来自胶层对表面的润湿与分子链扩散,通常在数小时内逐步建立。手工贴标时这段窗口被自然消耗在样本登记、核对、装盒等环节里;自动线把这些环节前移或并行,标签贴完几分钟内就被机械臂放入 -80℃ 冻存架,胶层还没建立强度就遭遇最大收缩应力。
工程建议是把"贴标完成到入柜"的最短时间写进 SOP,起步值 2 h,高价值队列建议 24 h,并以实际胶系的小样验证结果为准。验证方法可直接借用 GB/T 2792-2014(剥离强度)与 GB/T 4851-2014(持粘性)的方法学:在同一批管材上做"贴后 0 h、2 h、24 h"三组样件,分别测剥离强度与持粘时间,再把三组样件同时投入 -80℃ 冻存 24 h 后回温复测,取衰减最小的窗口作为工艺参数。这样"贴完能不能马上冻"就从经验争论变成了有数据支撑的受控项。
与之配套的是产线节拍设计。若贴标机产能为每小时 600 支,而入柜前的静置区只能容纳 200 支,则实际可用节拍被静置区限制在每小时 200 支——设备参数与工艺窗口不匹配时,瓶颈永远出现在最慢的那一环,而不是最贵的设备上。规划自动线时应以"静置区容量 ÷ 最短静置时间"反推贴标机选型,而不是先买设备再找地方放。
七、打印端:自动线为什么更依赖树脂基碳带与能量匹配
自动线的打印与贴标通常在同一台设备内完成(打印贴标一体),打印后几秒内标签就被剥离并贴附,没有静置冷却的时间。这意味着三件事:打印能量必须一次到位、碳带必须与面材匹配、打印速度必须与剥离速度同步。
蜡基碳带熔点低、成像快,但耐摩擦与耐溶剂性能弱,在自动线的高频摩擦与后续醇类擦拭下容易糊字;混合基是折中方案;树脂基碳带需要更高的打印能量与更低的打印速度,换来的是耐刮擦、耐溶剂与低温下的图像稳定性。超低温场景(-80℃ 与 -196℃)与需要经受擦拭的场景,应优先树脂基碳带,并通过调整打印速度与能量(而非单纯调高浓度)来获得清晰边缘,避免能量过高造成碳带起皱与面材烫缩。
能量是否合适,用条码评级来判定,而不是用肉眼。ISO/IEC 15416 规定了一维条码的印制质量分级方法(符号等级由边缘判定、最小反射率、符号反差、调制度、缺陷度、可译码性等参数综合得出),ISO/IEC 15415 对应二维符号。工程上建议把"首件符号等级"作为开机检查项,并按批次抽检;只写"打印清晰"的验收条款,在争议时无法作为证据。
| 参数项 | 常见规格/做法 | 不匹配时的现场表现 | 下单前确认方式 |
|---|---|---|---|
| 卷向 | 外卷(面材朝外)/内卷 | 吸不住、连张、飞标 | 书面注明,并与设备说明书对照 |
| 卷芯内径 | 25.4 mm / 76.2 mm | 走纸跑偏、贴标位置累积偏移 | 量取放卷轴实测,不用转接套硬凑 |
| 最大卷径 | 受放卷臂行程限制 | 装不进、中途换卷频次升高 | 量取放卷臂最大开度 |
| 模切间距 | 3.175 mm 常见 | 间隙感应误判、走纸失控 | 提供设备传感方式与间隙设定值 |
| 传感方式 | 间隙感应 / 黑标感应 | 黑标机读到卷尾仍报缺纸 | 确认黑标位置与偏移量 |
| 列数 | 单列 / 2 列 / 3 列 | 多列同时被剥离、产能不足 | 确认分列剥离机构数量 |
| 模切精度 | ±0.3 mm 内 | 逐支贴标位置漂移超公差 | 要求提供批次模切检测记录 |
| 贴标公差 | ±1 mm(收紧可至 ±0.5 mm) | 色块与管盖错位、扫码头偏移 | 首件实测,纳入验收 |
八、编码与识读:DataMatrix 在 12.5 mm 管径上的尺寸核算
自动线的识读环节决定了编码选型。一维码(Code 128)在 12.5 mm 管径上能承载的有效字符数非常有限:以常见窄条宽 X=0.25 mm 估算,20 位数字约需 36 mm 以上的符号长度,远超 39.3 mm 周长扣除搭接后的可用宽度。这不是打印精度问题,是几何上不成立。因此小管径自动线普遍改用二维符号(DataMatrix),24×24 模块、X=0.30 mm 时符号边长约 7.2 mm,可承载约 40 位字符,在 25 mm 宽标签上留有充足的静区余量。
符号尺寸确定后,还要核算三项:静区(符号四周留白,通常不少于 1 个模块宽度)、模块与打印分辨率的整数关系(避免模块被取整拉伸造成调制度下降)、以及贴标公差对识读窗口的侵占。以 ±1 mm 贴标公差、7.2 mm 符号计,识读窗口需按 9.2 mm 预留;若标签宽度只有 15 mm,余量仅 5.8 mm,此时应缩小数据量或改用更高密度符号,而不是压缩静区。
| 码制 | 典型数据量 | 模块/窄条宽 | 符号占位 | 在 12.5 mm 管(可用宽 30—33 mm)上的可行性 |
|---|---|---|---|---|
| Code 128 | 20 位数字 | X=0.25 mm | 约 36 mm | 不可行,超出可用宽度 |
| Code 128 | 10 位数字 | X=0.25 mm | 约 19 mm | 可行,需留静区 |
| DataMatrix | 约 40 位 | X=0.30 mm,24×24 | 约 7.2 mm 见方 | 可行,推荐用于自动线 |
| DataMatrix | 约 20 位 | X=0.30 mm,18×18 | 约 5.4 mm 见方 | 可行,识读窗口更宽裕 |
九、验收与批次管理:首件、接头、留样三件事
自动线的质量问题具有放大效应:一支贴歪只是个案,一卷规格偏差会造成整批返工。因此验收要抓三件事。
首件确认。开机后贴 10 支,逐支测量轴向与周向位置、按压边缘检查翘起、用扫码器在 3 个角度读取,记录符号等级。首件不合格不得批量运行。
接头管理。卷料在制造过程中可能存在接头(splice),接头处标签间距与底纸厚度与正常段不同,容易造成卡纸或漏贴。采购时应要求供应商明示每卷接头数量与标识方式,并在 SOP 中规定"接头处停机检查"。
批次留样。同批次标签留 1—2 卷作为留样,与同批管材做贴附验证;一旦出现批量起翘,可用留样复现以区分是标签问题、管材问题还是工艺问题。留样管理可参照 ISO 20387:2018 对生物样本库质量体系的要求建立记录,涉及医学实验室的环节可对照 ISO 15189:2022 的文件控制思路;微孔板等板式载体的贴标定位若涉及孔位坐标,可参照 ANSI/SLAS 1-2004 的板框尺寸基准核算贴标区净空。
十、失效模式与排查:先分清是"贴不上"还是"活不下来"
现场排查的第一步是分类。贴标机报警、连张、飞标属"贴不上",是卷料机械规格问题;贴上了但几天后起翘、脱落、条码掉级属"活不下来",是材质与工艺问题。两类问题的责任方、验证方法与改进路径完全不同,混在一起讨论只会互相推诿。
| 现象 | 可能原因 | 排查顺序 | 对策 |
|---|---|---|---|
| 吸头吸不住标签 | 卷向与设备相反、离型力过大 | 先核对卷向,再测离型力 | 改卷向;更换离型力匹配的批次 |
| 连续出标、走纸失控 | 间隙过窄、模切切穿底纸、传感方式不符 | 量间隙,查底纸透光,核对传感方式 | 改模切参数;换黑标或间隙卷料 |
| 贴标位置逐支漂移 | 卷芯不同心、模切精度超差、张力不稳 | 看漂移是否线性累积 | 换标准芯径;要求模切检测记录 |
| 贴后 24 h 内边缘起翘 | 贴标面有水膜/油污、静置窗口不足、胶系初粘低 | 查贴标环境温湿度与管壁温度 | 回温或除湿;延长静置;换胶系 |
| -80℃ 取出后整张脱落 | 材质档位越档(如 -40℃ 档用于深冷)、收缩应力集中 | 核对官方温度档位 | 改用覆盖 -80℃ 档的材质;避开管肩 |
| 条码扫不出、符号等级下降 | 打印能量不足、碳带不匹配、模块被拉伸 | 先做 ISO/IEC 15416 评级 | 改树脂基碳带与打印参数;重算符号尺寸 |
推荐产品
针对本文涉及的自动贴标卷料规格与深冷场景,以下博锐迪(BRD)产品可供选型参考(点击查看规格与询价):
- Lab169-442 Lab169-429 冻存管/载玻片聚酯标签(25×17mm·3 列)(询价)
- Lab005-694 Lab005-629 冻存管液氮尼龙布标签(25×15mm)(¥999/卷)
- Lab115-435 Lab115-459 锥管/冻存管超薄聚酯自覆膜标签(询价)
- BRL-80-B09 实验室专用低温树脂碳带(80mm×300m)(询价)
常见问题 FAQ
Q1:自动贴标机能不能直接用我们手工贴的那种卷装标签?
答:多数情况下不能直接用,要先核对四项:卷向、卷芯内径、模切间距与传感方式。手工贴标对卷向不敏感(人可以把标签翻过来),对卷芯也不敏感(可用支架转接),但自动线这两项都是硬约束。实践中最稳妥的做法是把设备说明书中的卷料规格页发给供应商,由供应商按规格分切,而不是买通用卷料回来调试。
Q2:标签卷的"3 英寸芯"和"1 英寸芯"会影响贴标精度吗?
答:会,但不是直接原因。芯径本身只影响装夹,真正影响精度的是同心度与放卷张力。用小芯径卷料配转接套上 3 英寸轴时,若转接套加工公差大,卷料会以微小偏心旋转,走纸张力周期性波动,贴标位置随之出现规律性偏移。因此芯径应尽量与设备一致;必须转接时,选用金属加工件而非塑料套,并在首件阶段用 20 支连续贴标验证漂移量。
Q3:贴完标马上放进 -80℃ 冰箱,为什么标签会翘?
答:压敏胶的强度建立需要时间。贴附瞬间只有初粘力,胶层对管壁的润湿与分子链扩散尚未完成,此时进入 -80℃,材料收缩产生的剪切应力直接作用在未固化的界面上,边缘首先翘起。建议把贴标到入柜的最短间隔写进 SOP,起步 2 h,高价值队列 24 h,并用小样做"贴后 0/2/24 h + 冻存 24 h"的对比验证确定参数。
Q4:自动线用蜡基碳带行不行?
答:短周期、干燥环境、无擦拭需求的内部门诊或科研场景可以用,但深冷与需要酒精擦拭的场景不建议。蜡基碳带耐摩擦与耐溶剂性能弱,自动线在剥离、贴附、装盒环节的机械摩擦会磨损图像,醇类擦拭后容易糊字,最终表现为条码等级下降。深冷场景建议树脂基碳带,并通过调整打印速度与能量获得清晰边缘。
Q5:一支 2 mL 管到底能贴多宽的标签?
答:按外径 12.5 mm 计,周长约 39.3 mm。超低温场景需首尾搭接 3 mm,再留 2—3 mm 工程余量,可用宽度落在 30—33 mm。超过这个宽度会形成第二层重叠,重叠区在降温时因两层材料收缩不同步而翘边。若需要更大的信息面积,应改为顶贴或底码方案,而不是加宽侧贴标签。
Q6:多列卷料是不是一定比单列划算?
答:要看设备。多列卷料的单位面积成本通常更低,但前提是贴标机具备对应的分列剥离机构。单列剥离刀配 3 列卷料,会在剥离处同时带起三张,造成连张与飞标;反之单列卷料上多列机,产能只有设计值的三分之一。列数是设备与卷料的匹配项,不是单纯的成本项。
Q7:怎么判断标签是不是真的"耐 -80℃"?
答:看两件事:官方材质温度档位,以及是否做过实物验证。材质档位是可查证的书面依据,例如官方材质导览表中 T629 尼龙布、T429 冷冻平面标签、T459 超薄聚酯自覆膜均覆盖 -80℃ 与 -196℃ 档;而 T419 与 T329 的定位是耐 -40℃ 以上的冷冻环境,不能覆盖 -80℃ 档。实物验证则按 GB/T 2792-2014 与 GB/T 4851-2014 的方法做贴后冻存回温复测,两者同时满足才算过关。
小结
自动贴标的选型逻辑可以压缩成一句话:先让卷料能上机,再让标签能活下来。上机靠卷向、卷芯、间距、传感四个机械参数对齐;活下来靠温度档位、胶系初粘、静置窗口与打印质量四条工艺线守住。把这八个变量在采购单与 SOP 里写成可核查的条款,自动线带来的产能提升才是稳定可复现的,而不是靠操作员每天现场救火换来的。